Start / Werksbereiche / Schweißerei

Schweißerei

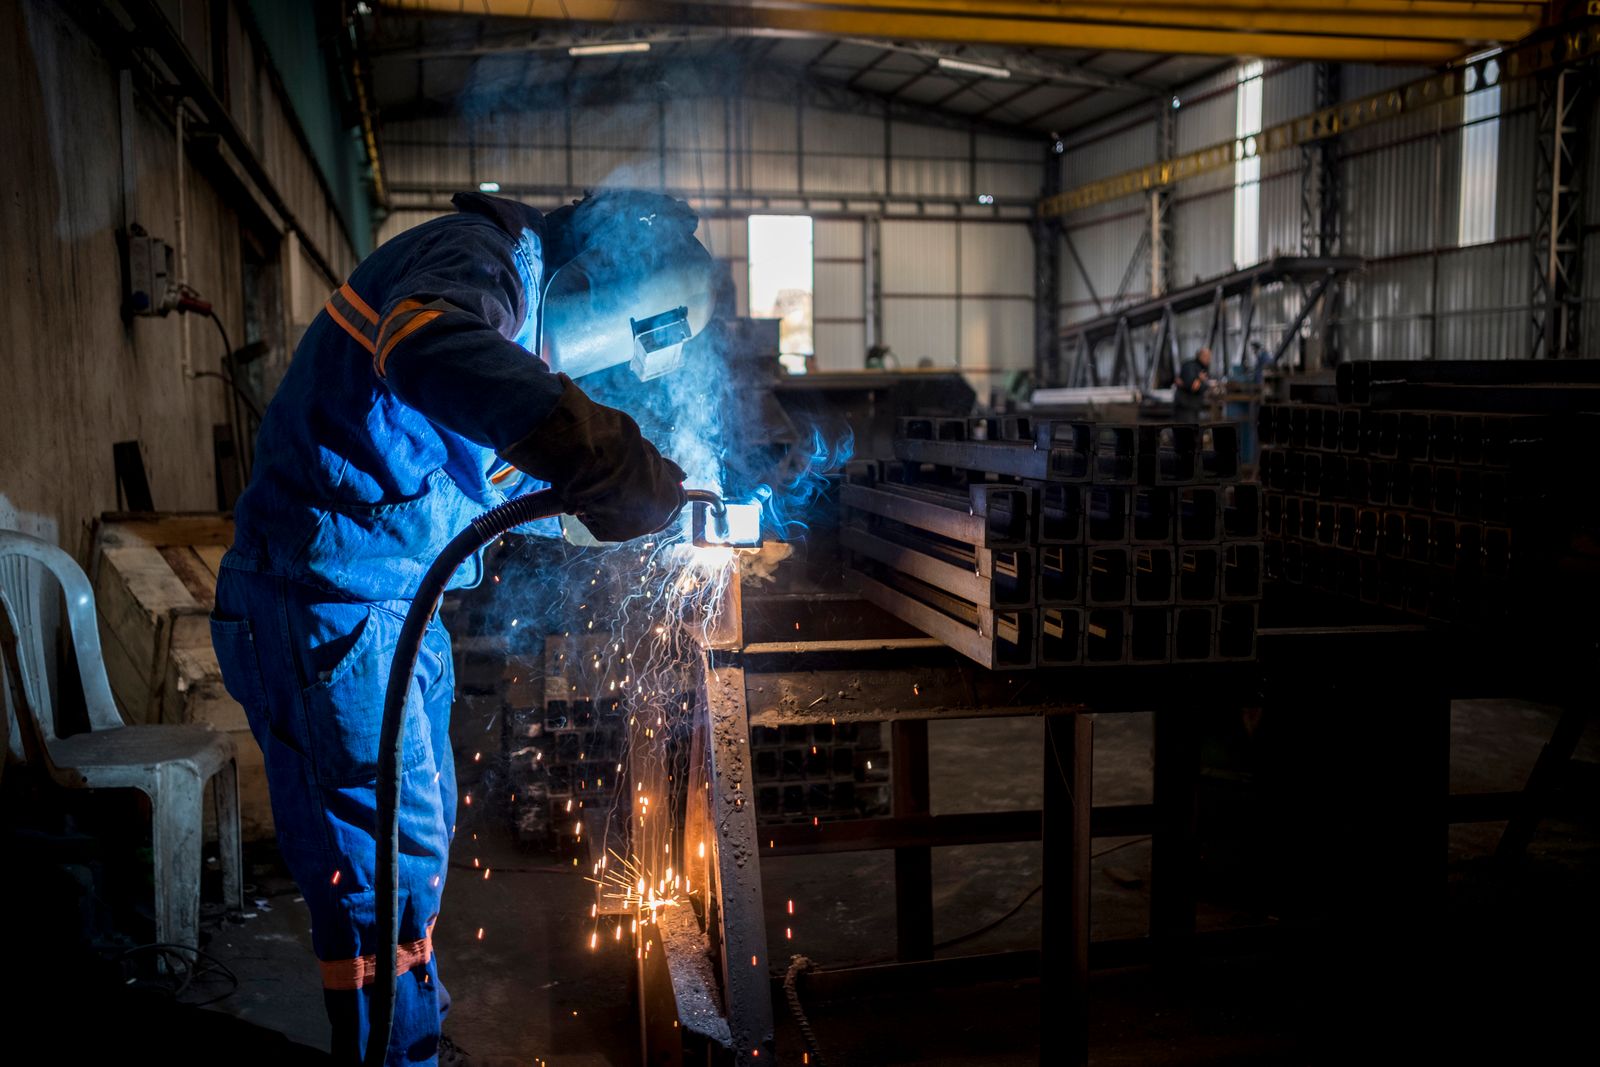
Über 30 Jahre Erfahrung im Schweißen von Stahlkonstruktionen, Schienenfahrzeugen und Druckgeräten.

12 tschwerste Schweißbaugruppe
4 × 3,9 × 12 mgrößte Schweißbaugruppe
EXC 3Stahltragwerke nach EN 1090
30+Jahre Schweißerfahrung

Was wir schweißen

Schweißverfahren

135 · 131 · 141 · 111 · 121

5 VerfahrenDetails →
Abmessungen und Gewicht

4 × 3,9 × 12 m

bis 12 tDetails →
Dicken und Werkstoffe

1 – 200 mm

FM1 – FM5Details →
Stahltragwerke

EN 1090-1, -2

EXC 3 · CEDetails →
Schienenfahrzeuge

EN 15085-2

+ DÚ-ZulassungDetails →
Schweißqualität

EN ISO 3834-2

WPS · WPQRDetails →

Prüfung und Technologie

Vorwärmen

nach WPS

Details →
Zerstörungsfreie Prüfung

VT · MT · PT · UT · RT

Details →
Dokumentation

je Auftrag

Details →
Eigene Schweißschule

EN ISO 9606-1

Details →

Sie haben eine Schweißbaugruppe oder Konstruktion? Senden Sie uns Ihre Zeichnung: novsteel@novsteel.sk

Schweißverfahren

135 MAGMetall-Aktivgasschweißen – unser Hauptverfahren
131 MIGMetall-Inertgasschweißen
141 TIGWolfram-Inertgasschweißen – Wurzel- und Sichtnähte
111Lichtbogenhandschweißen
121Unterpulverschweißen – lange und dicke Nähte

Abmessungen und Gewicht

Max. AbmessungH 4.000 × B 3.900 × L 12.000 mm
Kleinere ProfileLänge bis 15.000 mm
Max. Gewicht12 000 kg

Dicken und Werkstoffe

Dicken1 bis 200 mm je nach Werkstoffgüte
Werkstoffeunlegierte und niedriglegierte Stähle (FM1 – FM4) sowie nichtrostende Stähle (FM5)

Stahltragwerke

NormEN 1090-1, EN 1090-2
Ausführungsklassebis EXC 3
KennzeichnungCE auf Basis zertifizierter werkseigener Produktionskontrolle

Schienenfahrzeuge

NormEN 15085-2
UmfangSchweißen von Schienenfahrzeugen und Komponenten, Reparatur von Güterwagenaufbauten
ZulassungDÚ – Schweißen von Schienenfahrzeugen

Schweißqualität

SystemEN ISO 3834-2 – umfassende Qualitätsanforderungen
VerfahrenSchweißen nach WPS, qualifiziert durch WPQR
Schweißergeprüft nach EN ISO 9606-1
AufsichtSchweißaufsicht nach EN ISO 14731

Vorwärmen

Vorwärmenbei dicken Blechen und empfindlichen Werkstoffen nach WPS und EN 1011
Zwischenlagentemperaturwährend des Schweißens überwacht und eingehalten
Warumverhindert Kaltrisse und sichert die Eigenschaften der Schweißverbindung

Zerstörungsfreie Prüfung

VTSichtprüfung
MTMagnetpulverprüfung
PTFarbeindringprüfung
UTUltraschallprüfung
RTDurchstrahlungsprüfung (Röntgen)
Umfangnach Kundenanforderung, Ausführungsklasse und Norm

Dokumentation

WerkstoffZeugnisse nach EN 10204 (3.1)
SchweißenWPS, WPQR, Schweißerqualifikationen
PrüfungZfP-Berichte und Maßprotokoll

Eigene Schweißschule

Vorteilwir bilden unsere Schweißer selbst aus und prüfen sie – qualifiziertes Personal für Ihren Auftrag

Mehr zur Schule